

Om du någonsin har sett en Plasma Powder Surfacing Machine arbeta, kanske du har märkt en tunn, jämn ström av gas som flödar runt den ljusa, flammande plasmabågen – speciellt om du arbetar med precisionsdelar som extruderskruvar, ventilsäten eller turbinblad. Vid första anblicken kan det verka som en trivial detalj, men alla som har lagt ner tid på att felsöka eller fullända ett ytarbete kommer att berätta för dig: skyddsgasen är en av de mest kritiska och mest missförstådda komponenterna i hela processen. Som leverantör av dessa maskiner har jag sett hur även den minsta justeringen av skyddsgasflödet, renhet eller typ kan göra skillnaden mellan en perfekt hård, defektfri beläggning och en del som är full av sprickor, porositet eller svag vidhäftning. Låt oss bryta ner exakt vad skyddsgas gör i Plasma Powder Surfacing (ofta kallad PTA-surfacing, förkortat) och varför det inte är förhandlingsbart för konsekventa resultat av hög kvalitet.
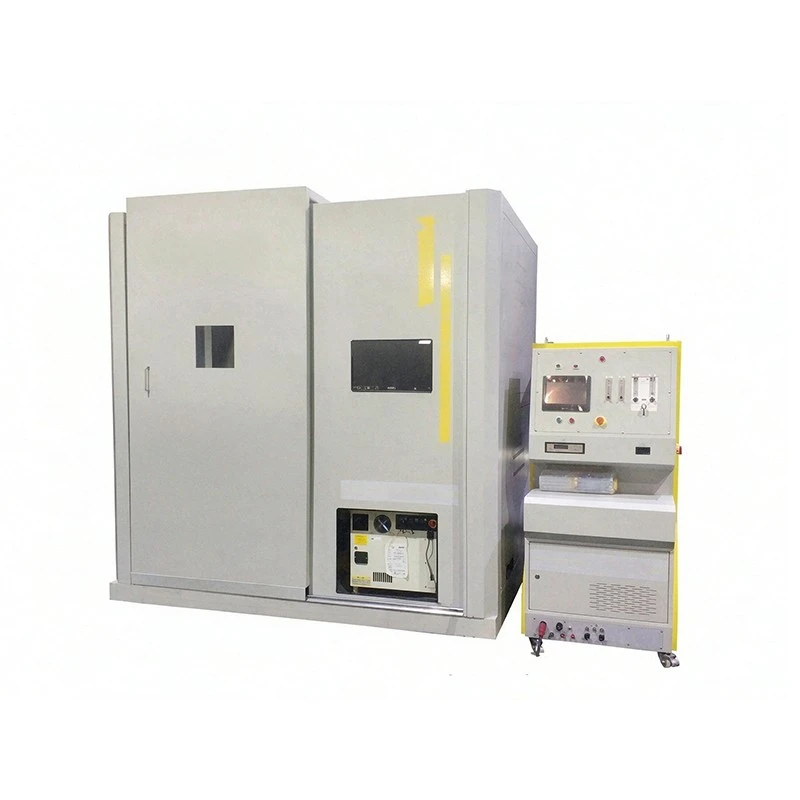
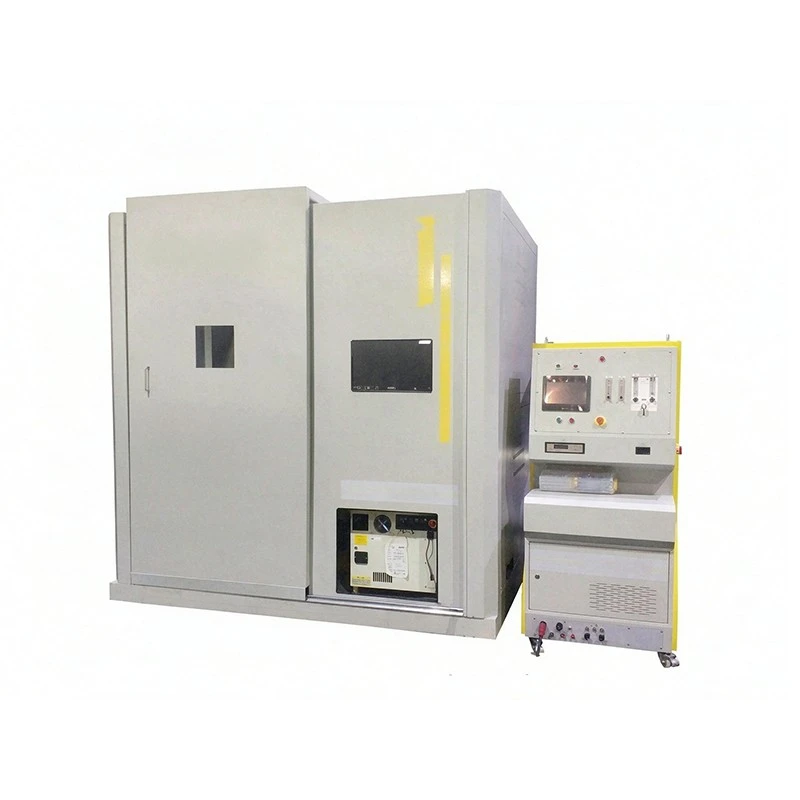
Först, låt oss grunda oss på grunderna i hur en Plasma Powder Surfacing Machine fungerar, bara för att ställa in sammanhanget. Kärnan i processen är en plasmabåge: vi tar en gas (vanligtvis argon) joniserar den med en elektrisk högspänningsladdning för att skapa en överhettad plasmaplym som kan nå temperaturer på 10 000–20 000°C. Denna plasma smälter en ström av pulveriserat hårdbeläggningsmaterial (som volframkarbid eller kobolt-kromlegeringar) som sedan avsätts på en förberedd metalldel, vilket skapar en seg, slitstark beläggning. Det är en exakt process, vilket är anledningen till att vår utrustning – inklusive specialiserade enheter som Extruder Screw PTA Hardfacing Machine, Valve Seat PTA Hardfacing Machine och Power Turbine Blade Hardfacing Machine – är utformade för att kontrollera varje variabel: ljusbågsvärme, pulvermatningshastighet och, naturligtvis, gasflöde. Men här är haken: att superhet plasma är otroligt reaktiv. Om det utsätts för syre, kväve eller fukt från luftens mittavlagring, kommer dessa gaser att förorena det smälta pulvret och basmaterialet, vilket förstör beläggningen. Det är där skyddsgas kliver in.
Skyddsgasens primära uppgift är att skapa en skyddande barriär mellan den smälta svetsbassängen (blandningen av smält basmaterial och hårdbeläggningspulver) och atmosfären. Låt oss vara tydliga: när du arbetar med en PTA-svetsare är den smälta poolen flytande metall vid nästan 2 000°C. Vid den temperaturen kommer även spårmängder av syre att reagera med metallen och bilda oxider som är spröda och svaga - tänk på rosten som bildas på ett stålverktyg som lämnas ute i regnet, men i mycket snabbare takt. Kväve kommer också att lösas upp i den smälta metallen, vilket skapar porositet (små luftfickor) som försvagar beläggningen och gör den benägen att spricka under stress. Även fukt i luften kan bryta ner vid höga temperaturer och frigöra väte som orsakar väte-inducerad sprickbildning, en vanlig huvudvärk för hårdbeläggningsjobb. Så skyddsgas är inte bara "hjälp" - det är det enda som hindrar den smälta poolen från att reagera med luften tillräckligt länge för att stelna till en stark, enhetlig beläggning.
Men skyddsgas gör mer än att bara blockera atmosfären. Den formar och stabiliserar även själva plasmabågen. Plasmabågen är sammandragen av ett keramiskt munstycke i änden av PTA-brännaren, och skyddsgasen strömmar genom och runt detta munstycke, vilket hjälper till att fokusera ljusbågen till en tät, konsekvent plym. En väl avskärmad ljusbåge är smalare och mer koncentrerad, vilket innebär att värmen riktas precis dit vi vill ha den – på delen och pulvret, inte slöseri med att värma upp den omgivande luften. Det är särskilt viktigt för precisionsdelar, som skäreggarna på en extruderskruv eller tätningsytorna på ett ventilsäte, där för mycket värme kan förvränga delen eller skada närliggande komponenter. I vår Power Turbine Blade Hardfacing Machine, till exempel, är bladen känsliga, högvärdiga komponenter där även en 0,1 mm varp kan göra delen oanvändbar. Rätt skyddsgasflöde håller ljusbågen fokuserad, så vi värmer bara det lilla området vi belägger, vilket bevarar bladets ursprungliga dimensioner och materialegenskaper.
En annan nyckelroll för skyddsgasen är att kontrollera metallurgin hos den slutliga beläggningen. Olika typer av skyddsgas (eller blandningar) har olika termiska egenskaper och reaktivitet, vilket gör att vi kan skräddarsy beläggningens hårdhet, seghet och motståndskraft mot slitage eller korrosion. Till exempel är ren argon den vanligaste skyddsgasen för PTA-beläggning eftersom den är inert (den reagerar inte med de flesta metaller) och har goda bågstabiliserande egenskaper. Men ibland använder vi blandningar: att tillsätta en liten mängd väte till argon kan öka ljusbågens värme, vilket gör det lättare att smälta hårda pulver med hög smältpunkt som volframkarbid. Detta är särskilt användbart vid ytbeläggning av delar som behöver extremt hårda beläggningar, som industriella pumphjul eller borrverktyg. Omvänt kan tillsats av lite koldioxid bidra till att minska stänk (dessa små, oönskade smälta metalldroppar som fastnar på delen) i vissa applikationer, även om vi måste vara försiktiga med att inte tillsätta för mycket, eftersom CO2 kan reagera med metall vid höga temperaturer och bilda oxider.
Det är inte bara typen av gas som spelar roll – flödeshastigheten är också kritisk. För lite skyddsgas och skyddsbarriären är svag; luft kommer att sippra in, vilket orsakar porositet och oxidinneslutningar. Jag har sett det här när en kund ringde oss eftersom deras ventilsätesbeläggningar hela tiden inte klarade kvalitetstester. När vi kontrollerade deras maskin fann vi att deras skyddsgasflöde var inställt 30 % lägre än våra rekommenderade inställningar för Valve Seat PTA Hardfacing Machine. När vi väl justerade det, sjönk porositeten i deras beläggningar från 15 % till mindre än 1 %, och deras skrothastighet minskade med 20 %. För mycket skyddsgas kan dock skapa andra problem: överdrivet flöde kan störa plasmabågen, få den att vackla eller bli instabil, vilket leder till ojämn beläggningstjocklek. Det kan också blåsa bort det smälta pulvret från målområdet, slösa dyrt hårdbeläggningsmaterial och skapa en inkonsekvent beläggning. Så att hitta rätt flöde är en balans, och det är en av de första sakerna vi går igenom kunderna när de installerar sin nya PTA-utrustning.
Låt oss nu prata om vanliga misstag som människor gör med skyddsgas, för det är därifrån många undvikbara problem kommer. En stor är att använda lågren gas. Om din skyddsgas har till och med 0,1 % syre eller fukt, är det tillräckligt för att förorena en smält metallpool. Vi rekommenderar alltid att du använder argon med ultrahög renhet (99,998 % eller högre) för PTA-beläggningar – något lägre, och du ber om problem. Ett annat misstag är att inte rensa linjerna eller brännaren innan en svets påbörjas. Även om du har god gasrenhet, om det finns luft instängd i slangarna eller brännarmunstycket, kommer den luften att komma in i svetsbadet när du träffar bågen. Det är därför vi alltid råder kunderna att köra skyddsgasen i 10–15 sekunder innan plasmaströmmen slås på, för att spola ut eventuell instängd luft. Och för delar som kräver mer än ett lager beläggning är det viktigt att fortsätta med skyddsgasen tills varje lager har stelnat – skär inte av det så fort det första lagret är klart, eftersom det andra lagret också är smält och fortfarande är känsligt för kontaminering.
Som leverantör av Plasma Powder Surfacing Machine kan jag inte nog betona hur integrerad skyddsgas är i processen. Det är inte en eftertanke eller en inställning du kan justera en gång och glömma – dess kvalitet, typ och flödeshastighet är kärnan för att få en beläggning som uppfyller dina prestandakrav, oavsett om det är motståndskraft mot nötning för en extruderskruv, högtemperaturhållfasthet för ett turbinblad eller tät tätning för ett ventilsäte. Vi har designat all vår utrustning, från den grundläggande PTA-svetsaren till specialiserade hårdbeläggningsenheter för specifika delar, med skyddsgaskontroll som en nyckelfunktion. Våra maskiner låter dig justera gasflödet, växla mellan gastyper enkelt och övervaka gasens renhet i realtid, så att du kan ange de perfekta inställningarna för din applikation utan att gissa.
Om du är på marknaden efter en pålitlig Plasma Powder Surfacing Machine, eller om du funderar på att uppgradera din nuvarande installation för att få bättre, mer konsekventa beläggningar, skulle jag uppmuntra dig att kontakta vårt team. Vi har hjälpt hundratals företag, från små maskinverkstäder till stora industriella tillverkare, att optimera sina PTA-processer, och vi är alltid glada att guida dig genom in- och utsidan av skyddsgas, ljusbågsstabilisering och pulvermatningshastigheter. Låt inte en liten detalj som gas hindra dina ytbeläggningsjobb – kontakta oss idag för att lära dig mer om hur vår utrustning kan hjälpa dig att få de högkvalitativa, hållbara beläggningar som dina delar behöver.
Referenser
- Kalpakjian, S., & Schmid, SR (2014). Tillverkningsprocesser för tekniska material (7:e upplagan). Pearson.
- Linnert, GE (1994). Svetsmetallurgi: Volym 2, Processer och produkter (2:a upplagan). American Welding Society.
- Davis, JR (Red.). (2001). Hårdbeläggning, svetsbeklädnad och reparationstillverkning. ASM International.
- Savage, WF, Nippes, EF och Szekeres, ES (1975). Skyddsgasernas beteende i svetsprocesser. Svetsjournal, 54(10), 451-s till 460-s.